- Главная
- >
- Продукты
- >
- Сборочный узел контрвала конусной дробилки
- >
- Сборка промежуточного вала
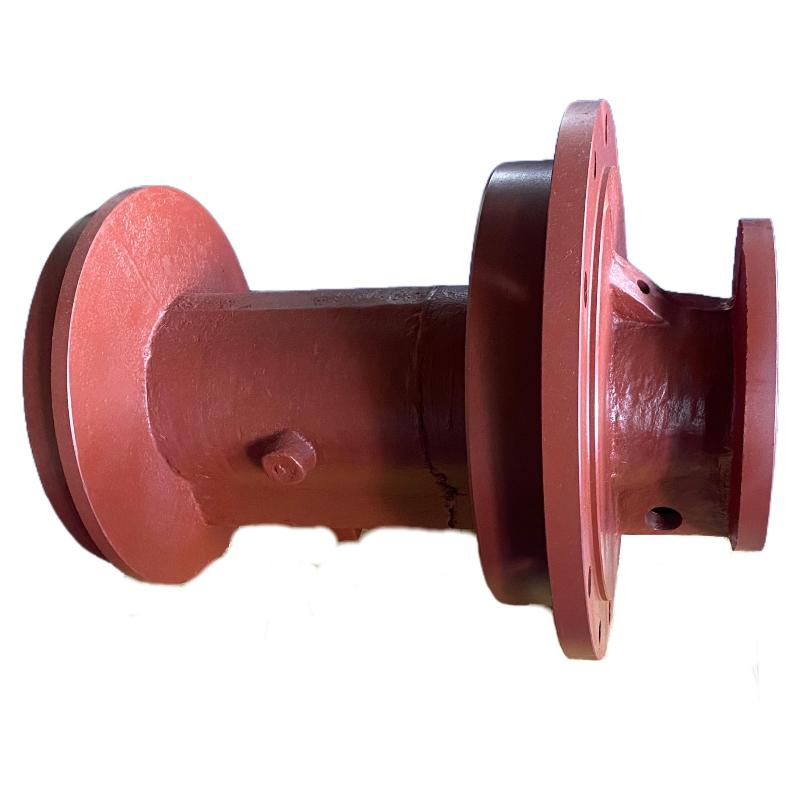
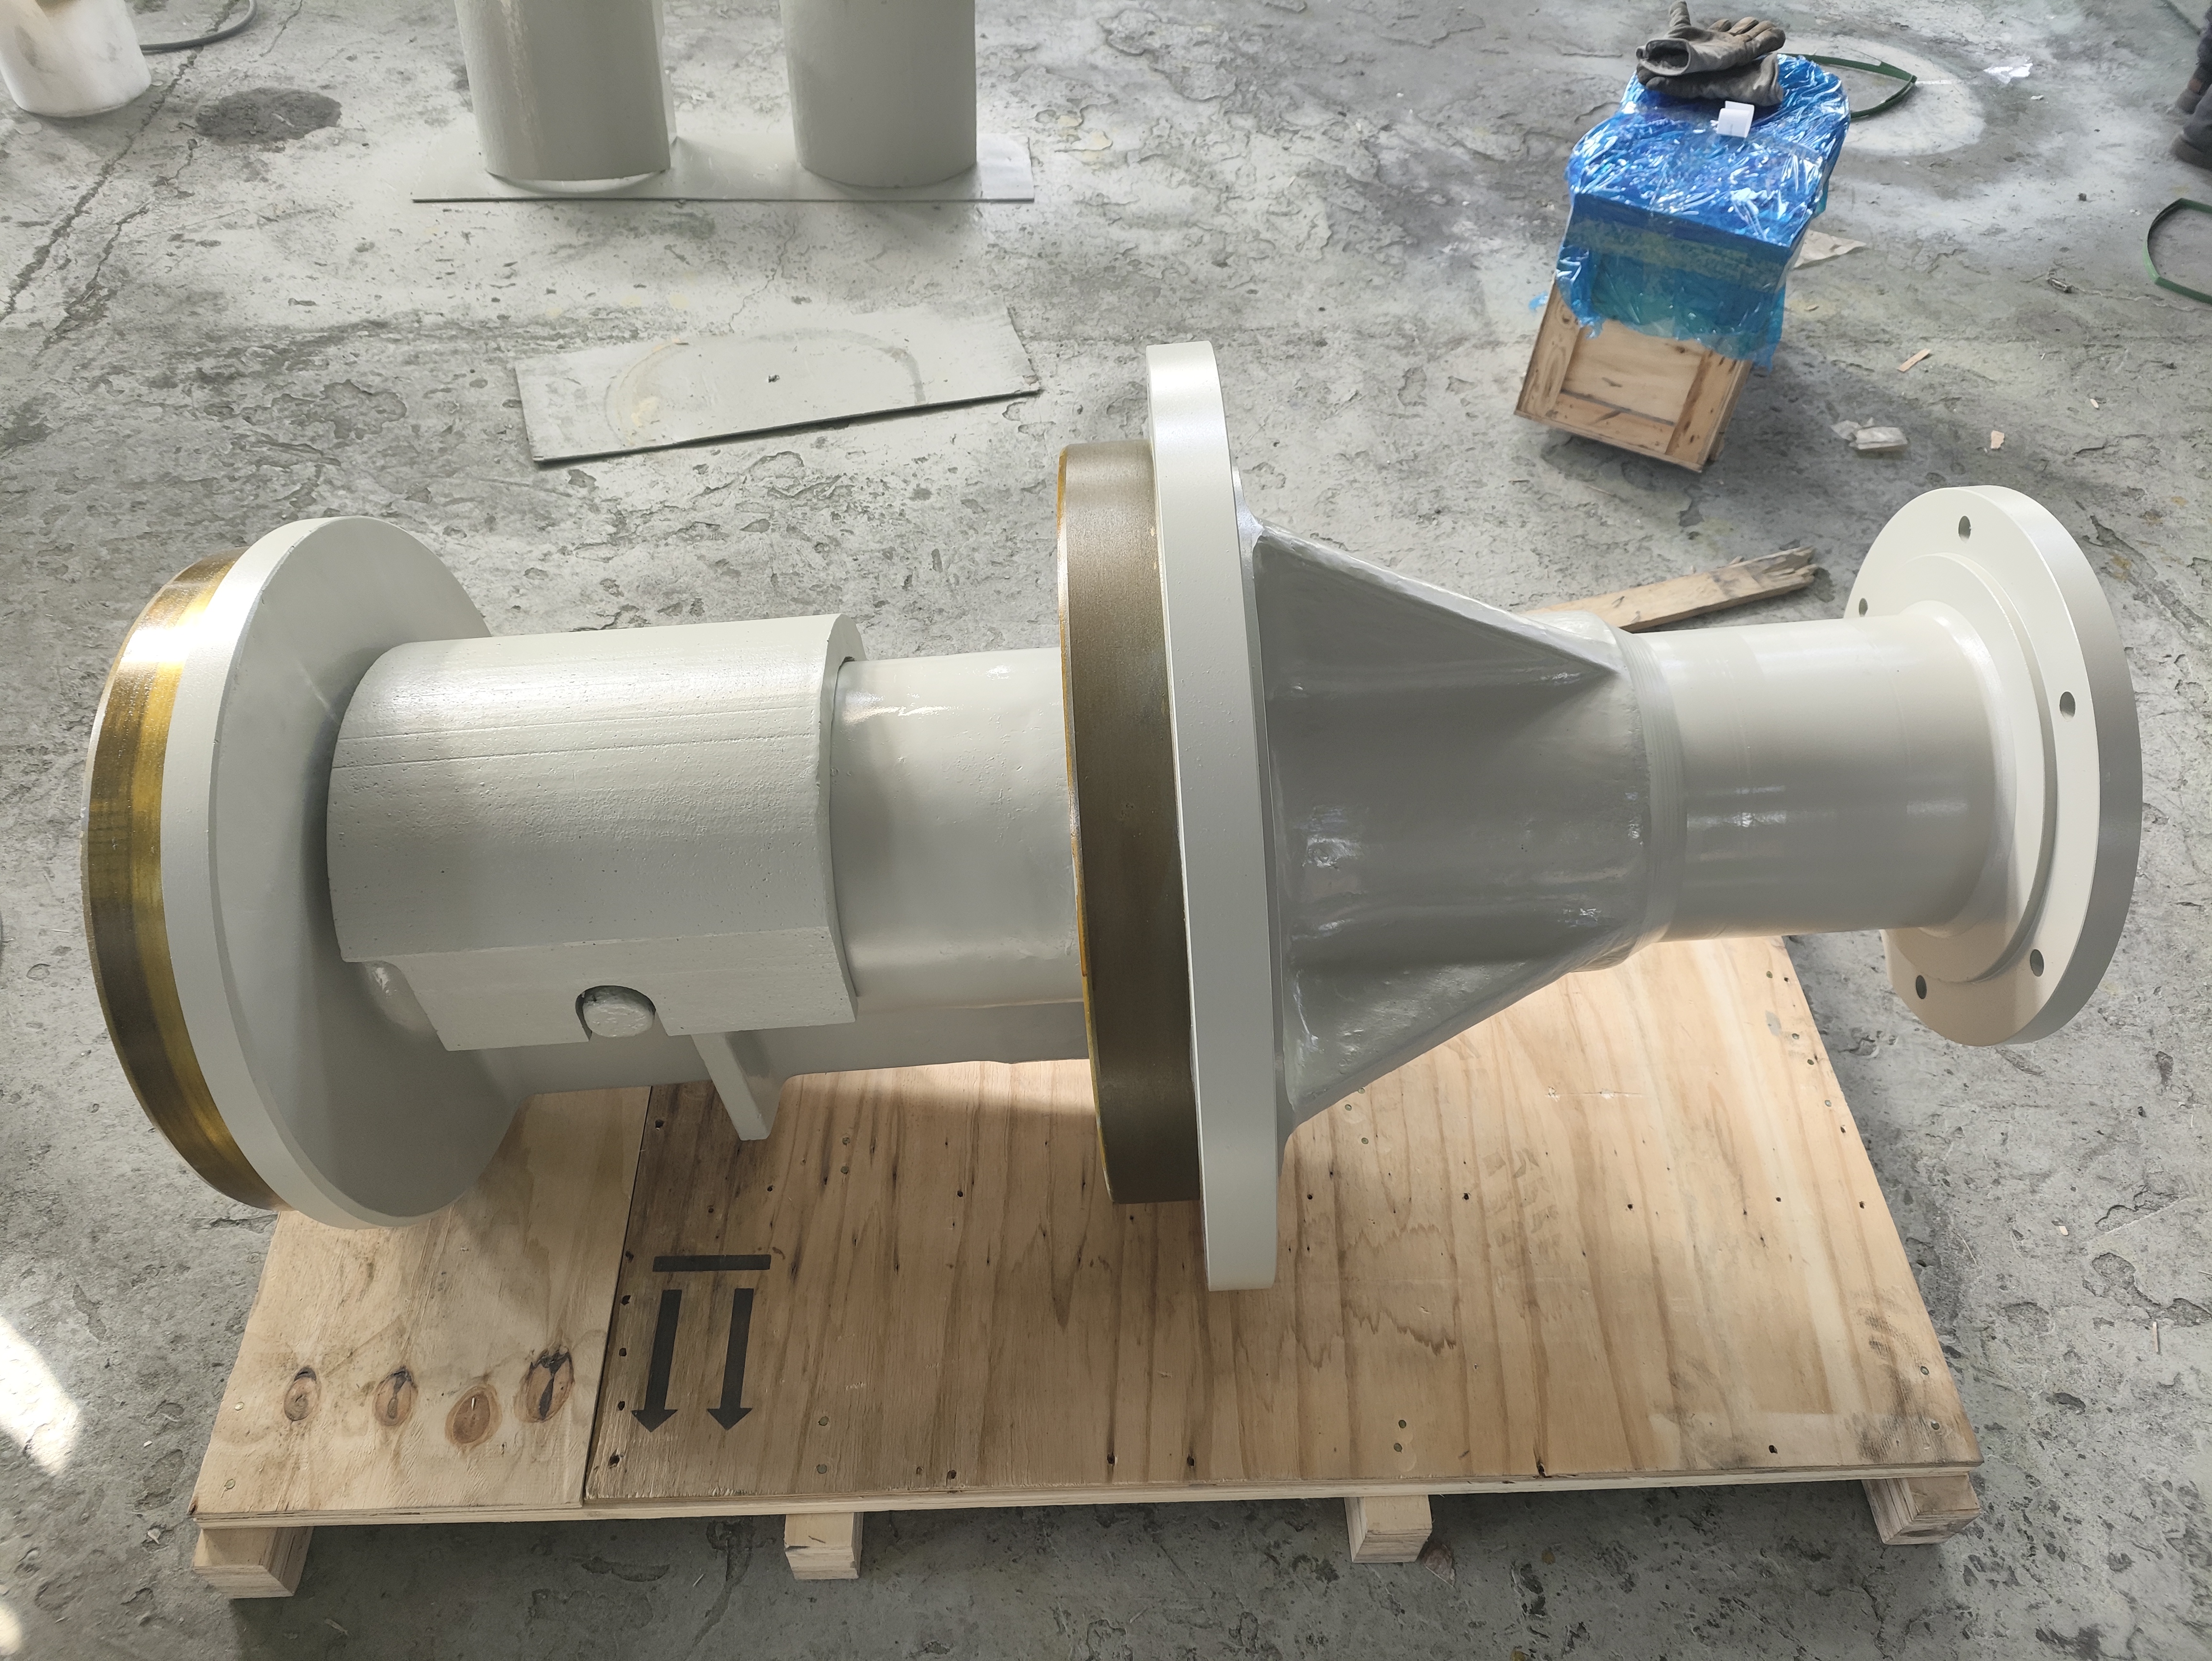
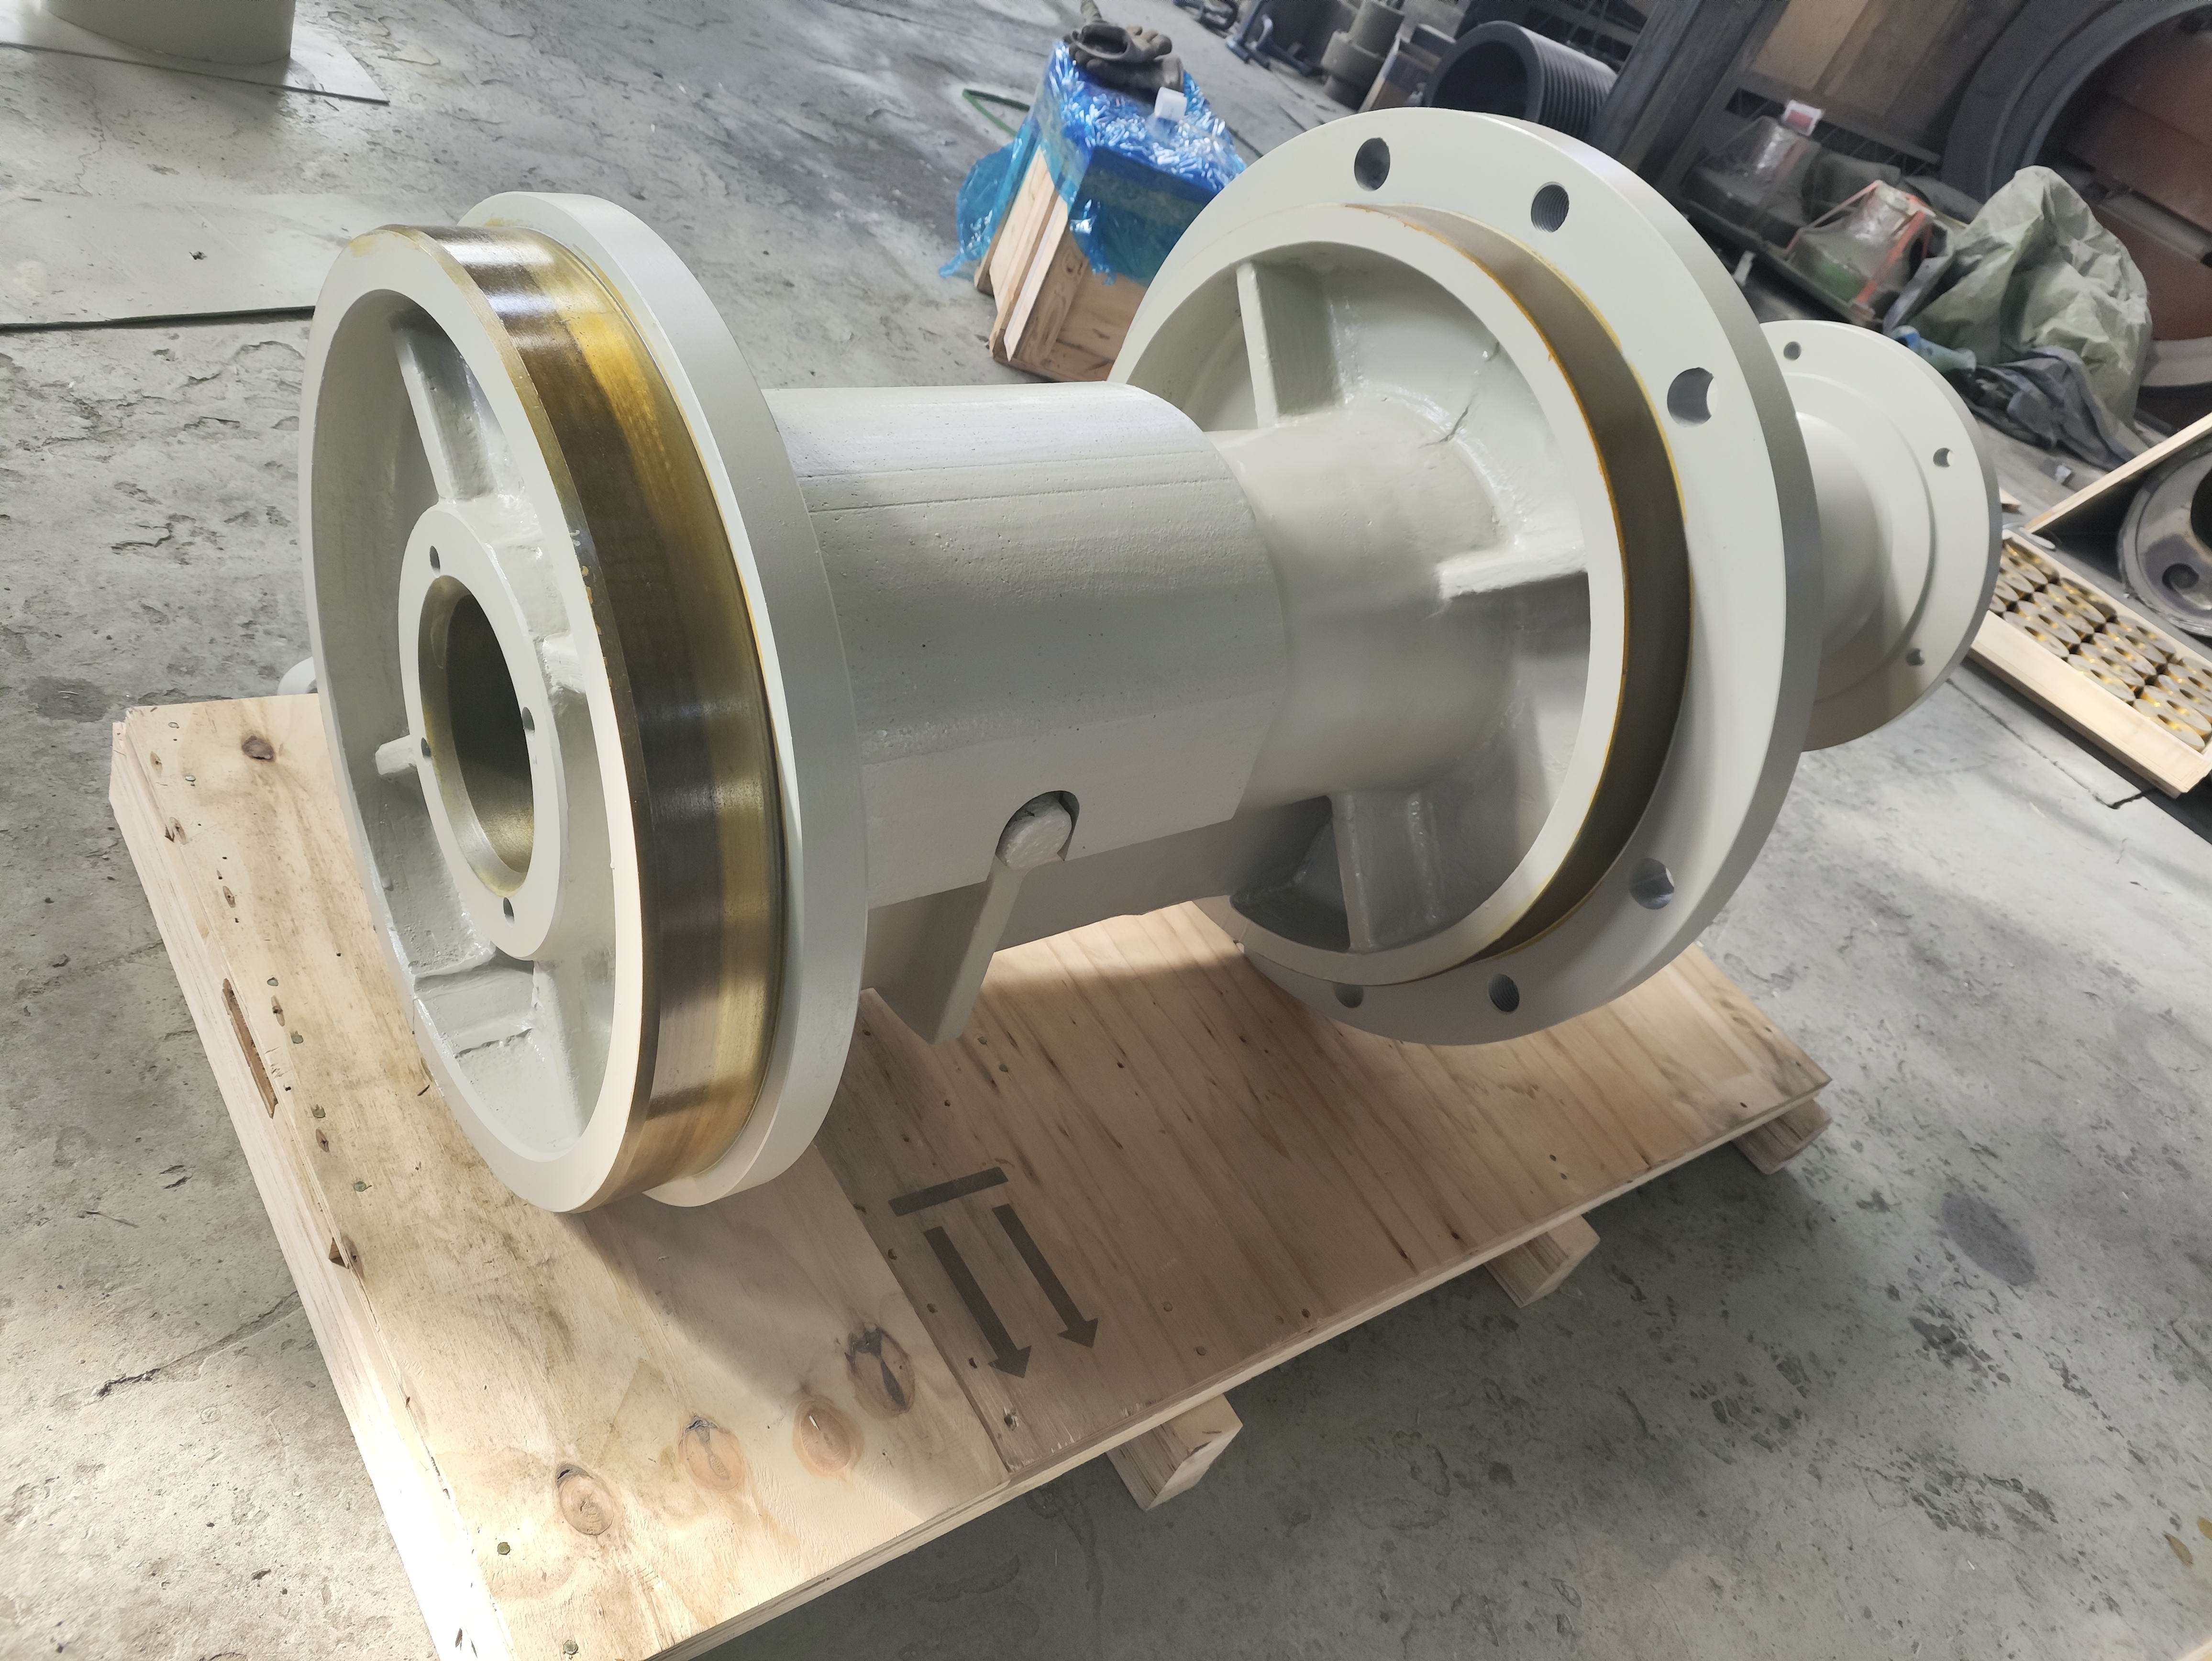
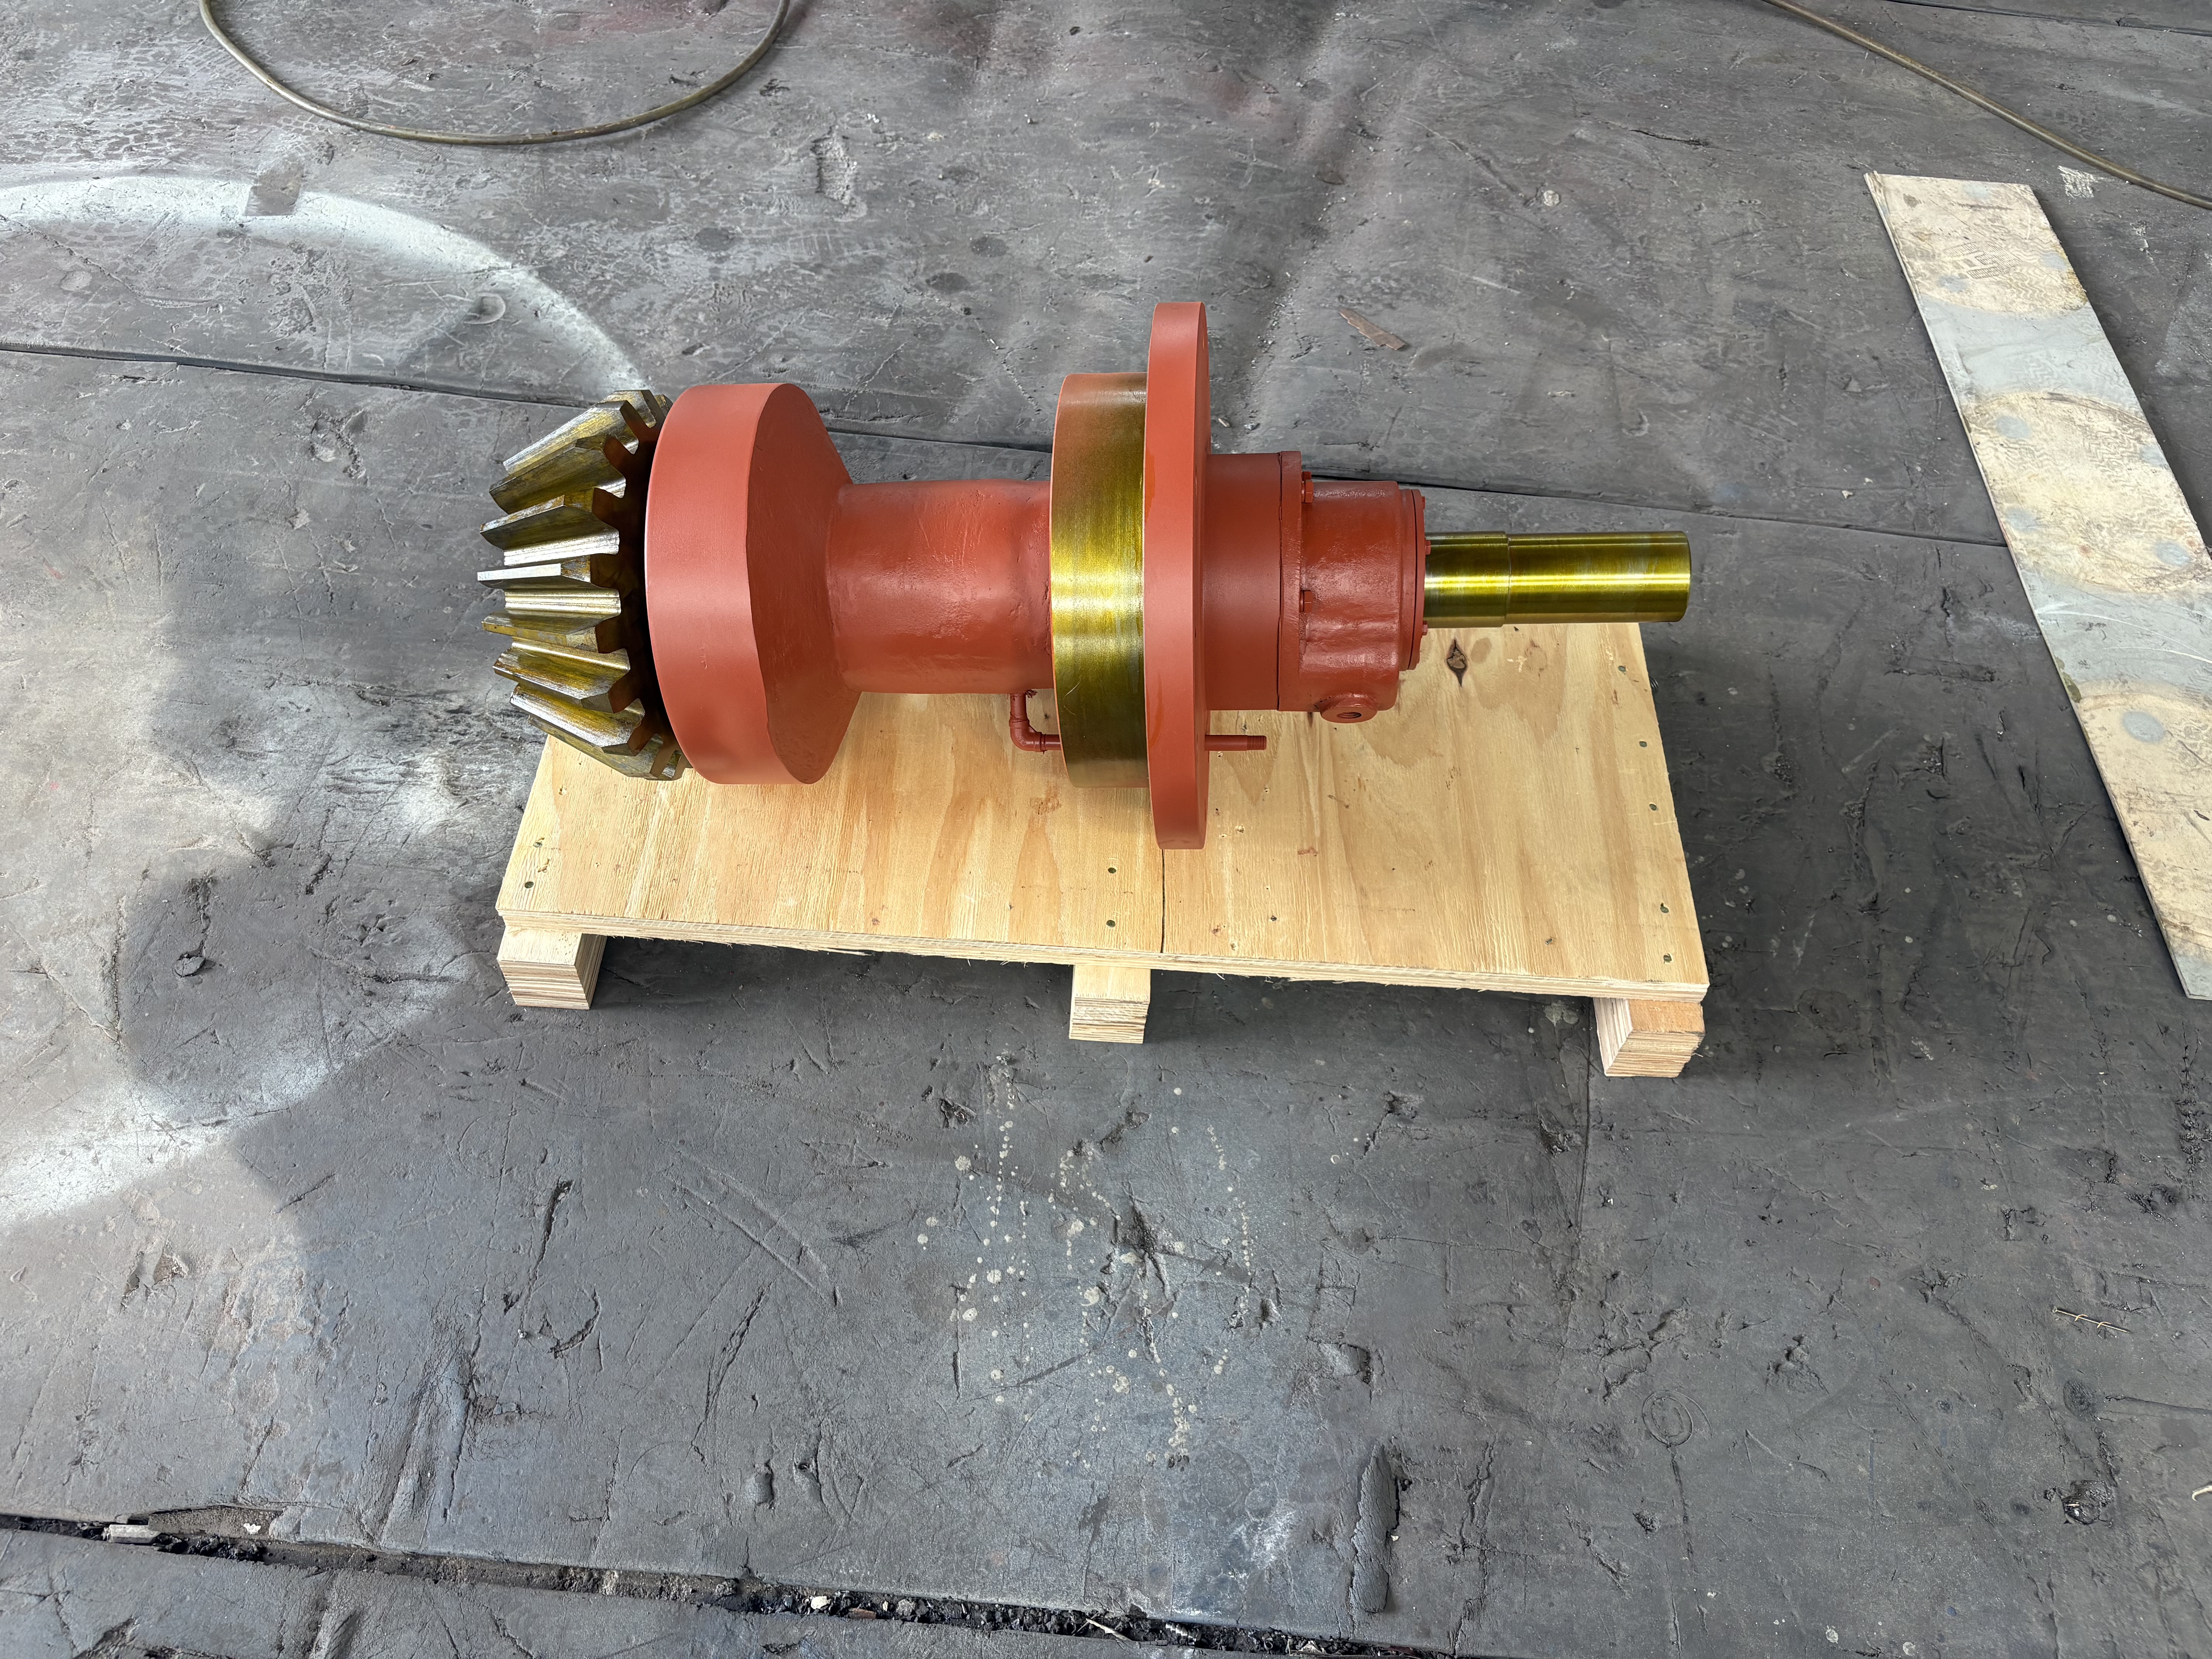
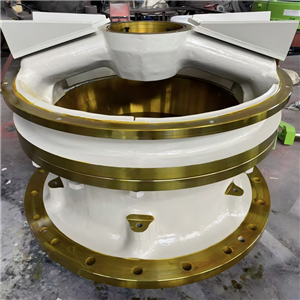
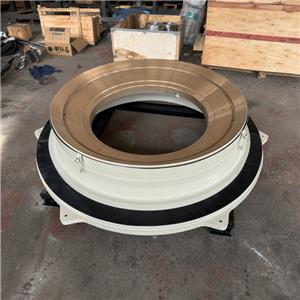
Сборка промежуточного вала
бренд :ZHUOYUE
происхождение продукта :Шэньян, Ляонин, Китай
время доставки :Один месяц
производственно - сбытового потенциала :150 случаев в год
1. Точная ковка + термообработка + обработка на микроуровне с помощью станков с ЧПУ.
Высокоточная ковка из стали 42CrMo, контролируемая термообработка и обработка на станках с ЧПУ с микронным разрешением — для высокой прочности на кручение и стабильной долговечности.
2. Полная сборка, снижение рабочей нагрузки на клиента.
Комплекты карданных валов изготавливаются на заказ и собираются в предварительном порядке, что снижает трудозатраты заказчика на сборку и стоимость закупки комплектующих.
3. Завод полного цикла, стабильная производственная мощность.
Четыре производственные линии и специализированная команда разработчиков обеспечивают годовой объем производства в 36 000 комплектов, включая стандартные и изготовленные на заказ модели конусных дробилок.
4. Предпродажная проверка + 12-месячная гарантия
100% предпродажная проверка, 12-месячная гарантия и всемирная техническая поддержка послепродажного обслуживания.
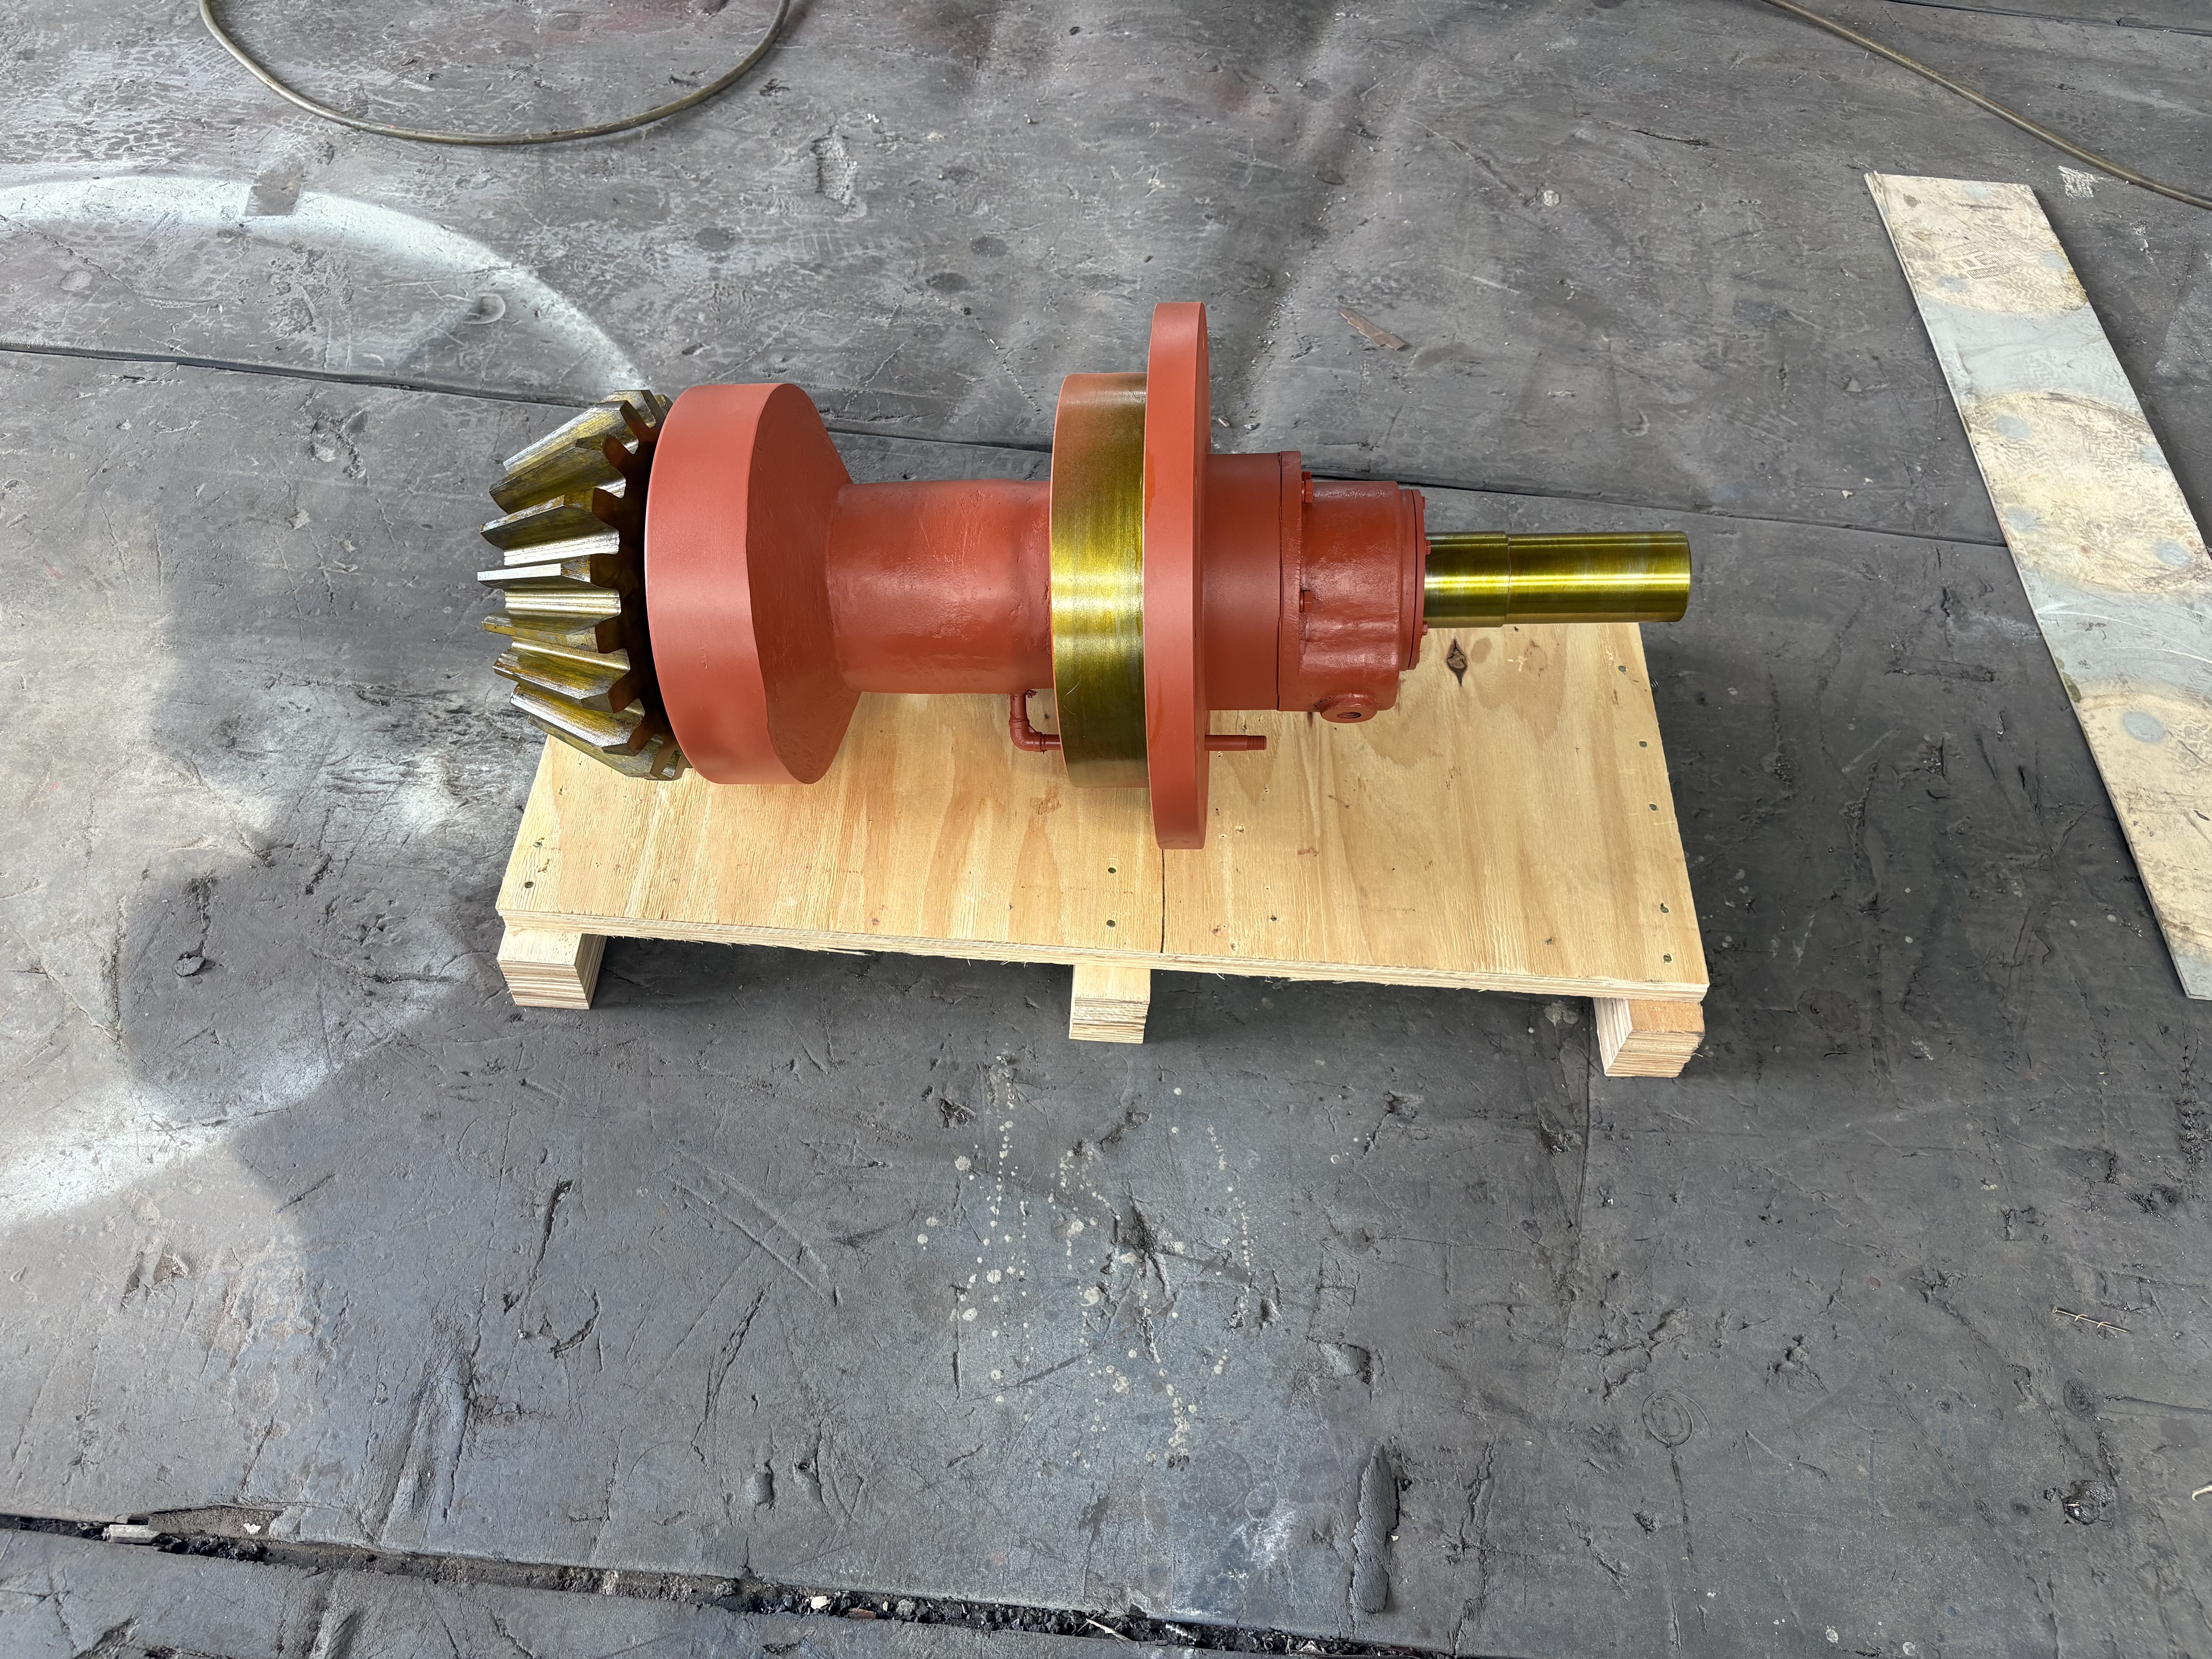
К1414.02.06
Введение в продукт
Группа по закупкам заказывает комплект промежуточного вала в том виде, в котором он был изготовлен на заводе: приводной вал у одного поставщика, посадочные места подшипников у другого, шлицевая втулка у третьего, стопорные элементы у четвертого, а корпус у пятого. Каждый поставщик работает по собственному чертежу. Каждая деталь проходит собственный входной контроль.
Проблема возникает на этапе сборки.
Когда пять деталей, изготовленных отдельно, соединяются вместе, допуски суммируются. Недостаток в 0,01 мм в шейке вала, избыток в посадочном месте подшипника, погрешность позиционирования шлицевой втулки в 0,008 мм и отклонение отверстия корпуса от центральной оси на 0,012 мм могут в сумме привести к посадке, выходящей за пределы проектного диапазона, — даже если каждая отдельная деталь была принята. Затем сборочная бригада тратит часы на обрезку, подгонку или сжатие деталей.
Затраты включают в себя не только стоимость сборочных работ:
Разрозненные запасы. Пять поставщиков означают пять минимальных объемов заказа, пять сроков поставки и пять страховых запасов.
Разделите ответственность. Когда узел выходит из строя, ни один поставщик не несёт единоличной ответственности за проблему. Поставщик вала винит корпус. Поставщик корпуса винит посадочное место подшипника.
Повторяющиеся простои. Обнаруженное на этапе сборки несоответствие приводит к остановке дробилки на время доработки или повторного заказа деталей.
Все детали прошли проверку. Но сборка все равно оказалась неудачной. И ни один поставщик не взял на себя ответственность за проблему.
Наше решение:
Компания ZHUOYUE производит комплект промежуточного вала в виде цельного узла — одна базовая точка, одна предварительная сборка, одна обкатка, один протокол проверки.
Единая базовая система для всех критически важных посадок. Шарниры валов, посадочные места подшипников, шлицевые соединения и монтажные поверхности обрабатываются на основе общей базовой линии, что исключает необходимость учета отдельных чертежей для каждого элемента.
Функциональная совместимость измеряется, а не предполагается. Радиальное биение вала ≤ 0,02 мм. Соосность между посадочными местами подшипников ≤ 0,01 мм. Шероховатость поверхности шлицов Ra ≤ 0,8 мкм. Допуск на позиционирование ± 0,005 мм.
Полная предварительная сборка и заводская обкатка. Узел предварительно собирается и проходит обкатку под нагрузкой в течение как минимум 2 часов для проверки плавности вращения, вибрации, посадки подшипников и зацепления шлицов. Выявленные проблемы устраняются до отгрузки.
Материалы и термическая обработка подобраны одинаково по всей конструкции. Все несущие компоненты изготовлены из стали 42CrMo с одинаковой термообработкой: предел прочности на растяжение ≥ 1080 МПа, предел текучести ≥ 930 МПа, твердость поверхности HB 280–320, твердость сердцевины HB 240–270, толщина упрочненного слоя ≥ 8 мм.
Один протокол проверки для всей сборки. Материал и номер партии, твердость, радиальное биение и соосность, посадка шлицов и шероховатость, а также протокол обкаточных испытаний — один документ, а не пять сертификатов для сверки.
Ценность для покупателя
Меньше поставщиков, с которыми нужно работать. Один заказ на покупку, один срок выполнения, один показатель качества.
Снижение трудозатрат на сборку. Размер проверяется перед отправкой.
Снижение стоимости товарных запасов. Один страховой запас вместо пяти.
Чёткая ответственность. За посадку отвечает один поставщик.
Меньше незапланированных простоев. Проблемы выявляются еще до того, как дробилка будет открыта.
Когда вину несут пять поставщиков, никто не несёт ответственности за поломку. Когда ответственность за качество подгонки несёт один поставщик, дефект никогда не покидает завод.
Технические характеристики
| Параметр | Спецификация |
|---|---|
| Продукт | Сборка контрвала конусной дробилки. |
| Номер детали-справочника | К1414.02.06 |
| Сырье | Конструкционная сталь из легированной стали 42CrMo; предел прочности на растяжение ≥ 1080 МПа, предел текучести ≥ 930 МПа, относительное удлинение ≥ 12%, усадка сечения ≥ 45%; спектральный контроль поступающего материала. |
| Ковка | Горячая ковка в закрытых штампах с высокой точностью; температура формования 850–1150 °C; процент внутренних дефектов контролируется на уровне ≤ 0,3%. |
| Термическая обработка | Общая закалка + высокотемпературный отпуск; твердость поверхности HB 280–320, твердость сердцевины HB 240–270; эффективная глубина закаленного слоя ≥ 8 мм; металлографический класс структуры 1–2 |
| Прецизионная обработка | 5-осевая токарно-фрезерная обработка на станке с ЧПУ; допуск на позиционирование ± 0,005 мм; радиальное биение вала ≤ 0,02 мм; шероховатость сопрягаемой поверхности шлицевого соединения Ra ≤ 0,8 мкм |
| Индикаторы механической нагрузки | Номинальный диапазон крутящего момента трансмиссии: 12 000–65 000 Н·м; расчетный ресурс по усталостным циклам: ≥ 2×10⁶ циклов; предельная крутящая нагрузка при разрыве: ≥ 2,8 раза больше номинальной рабочей нагрузки. |
| Совместимость | Подтверждается маркой, моделью дробилки, номером детали производителя, чертежом или образцом; не является универсальной совместимостью. |
| Предварительная сборка | Предварительная сборка вала и соответствующих компонентов; минимум 2 часа заводской обкатки перед отгрузкой. |
| Документ об осмотре | Состав материала, число плавки, твердость, радиальное биение, соосность, посадка по шлицам, история приработки. |
Примечание о совместимости: Сборочные узлы с контрвалом являются специфическими для каждой машины. Перед началом производства мы проверяем совместимость с вашей моделью дробилки, номером детали производителя, чертежом или образцом изношенного материала. Мы не заявляем об универсальной совместимости со всеми марками конусных дробилок.
Номер модели/детали
Номер детали-справочника Тип продукта Типичная серия дробилок Примечания К1414.02.06 Сборка промежуточного вала Серия Metso GP Подтвердите по номеру OEM или образцу. Важный: Данная таблица приведена только для справки. Модели и номера деталей дробилок различаются в зависимости от года выпуска и конфигурации. Пожалуйста, пришлите номер детали производителя, чертеж или образец изношенной детали для окончательного подтверждения.
Почему именно ZHUOYUE, а не просто очередной поставщик?
| Типичный поставщик | ЧЖОЮЭ |
|---|---|
| Изготавливается по вашему чертежу, затем отгружается деталь. Если собранное изделие не подходит, это ваша проблема. | Все критически важные посадки обрабатываются на станках в соответствии с единой базовой системой. Ответственность за посадку несет один поставщик. |
| Соответствует размерам чертежа, но никогда не проверяется правильность работы сборки. | Измеряет функциональную посадку — биение, соосность, посадку по сплайну, позиционирование — и записывает фактические значения. |
| Поставляется в виде отдельных деталей, никогда не собирается. Первый запуск происходит на вашем предприятии. | Перед отправкой устройство проходит предварительную сборку и обкатку под нагрузкой в течение 2 и более часов. |
| Пять поставщиков означают пять сертификатов и пять документов, которые необходимо сверить. | Один протокол контроля, охватывающий материал, твердость, биение, соосность, посадку шлицов и приработку. |
Большинство поставщиков продают вам запчасти в надежде, что они подойдут.
Мы контролируем посадку, проводим замеры, испытания и документируем все этапы — до того, как изделие покинет завод.
Применение продукта
В системах трансмиссии конусных дробилок используются комплектные промежуточные валы:
Добыча твердых горных пород: Схемы дробления меди, железной руды, золота и никеля.
Карьеры по добыче щебня: Заводы по переработке гранита, базальта и известняка.
Строительство и переработка отходов: Линии дробления бетонного щебня, асфальта и шлака.
Стационарные и мобильные дробильные станции: Вспомогательные детали трансмиссии для конусных дробильных станций.
Выбор узла осуществляется в соответствии с конкретной моделью дробилки, режимом нагрузки и условиями эксплуатации. Материал, термообработка и функциональные допуски проверяются перед началом производства.
О нас
Компания ZHUOYUE создана командой специалистов с более чем 10-летним практическим опытом в области горнодобывающей техники и запасных частей для дробилок. Наш опыт охватывает проверку технологических процессов, производство и контроль качества конструктивных элементов дробилок, изнашиваемых деталей и деталей, изготовленных на заказ.
Мы специализируемся на конструктивных элементах трансмиссии конусных дробилок, включая комплектные узлы промежуточных валов, коробки промежуточных валов, корпуса валов шестерен, пылезащитные кожухи и уплотнительные кольца. Перед началом производства допуски на соответствие и функциональные параметры проверяются по модели дробилки, номеру производителя, чертежу или образцу изношенного изделия.
Средство
Производственная база площадью приблизительно 4000 м² расположена в городе Шэньян, провинция Ляонин, Китай.
24 сотрудника научно-исследовательского и технического отделов.
14 производственных линий: 10 линий механической обработки, 2 сварочных, 2 сборочных.
Годовая производственная мощность: 2000 тонн в год.
Металлические конструкционные элементы: максимальная производительность обработки одной детали до 150 тонн.
Полный цикл производственных линий, включающий ковку, прецизионную механическую обработку, снятие напряжений, чистовую обработку поверхности и контроль качества.
Клиенты и экспортные рынки
Мы обслуживаем клиентов в горнодобывающей, строительной и нерудной отраслях в следующих регионах:
Европа, Америка
Юго-Восточная Азия: Индонезия, Филиппины, Вьетнам, Малайзия
Средний Восток: Саудовская Аравия, ОАЭ, Оман
Африка: ЮАР, Замбия, Гана, Кения
Южная Америка: Чили, Перу, Бразилия
Имена клиентов и подробная информация о проектах предоставляются только с письменного разрешения.
Контроль качества и инспекция
Контроль качества осуществляется на протяжении всего производственного процесса на основе подтвержденного чертежа и технических требований.
Контроль поступающих материалов
Анализ состава сырья (спектрометр в соответствии с GB/T 223 / ASTM E415)
Проверка качества материала на соответствие подтвержденным техническим характеристикам.
Проверка твердости поступающего материала.
Контроль качества в процессе производства
Критические размеры, подлежащие измерению: диаметр шейки вала, диаметр посадочного места подшипника, размеры шлицов, плоскостность монтажной поверхности, измеренные по утвержденному чертежу.
Измерение функциональных допусков: радиальное биение, соосность между посадочными местами подшипников, допуск на позиционирование.
Проверка параметров термообработки
Осмотр состояния поверхности: визуальная проверка на наличие трещин, пустот и качества обработки поверхности.
Перед отправкой
Окончательная проверка размеров по утвержденному чертежу.
Отчет о функциональных допусках с указанием фактических измеренных значений.
Комплексная предварительная сборка и как минимум 2-часовое испытание на обкатку.
Проверка внешнего вида и упаковки.
Компоненты, не прошедшие проверку размеров или функциональности, отбираются и дорабатываются или отбраковываются перед отгрузкой.
Дополнительная проверка (по запросу)
Сертификат на материал с номером партии
запись о термической обработке
Неразрушающий контроль металлических компонентов: ультразвуковой контроль (ASTM A388 / GB/T 6402), магнитомеханический контроль (ASTM E709 / GB/T 15822), капиллярный контроль (ASTM E165).
Протоколы проверки предоставляются в бумажном или электронном формате в соответствии с требованиями заказа.
Примечание по неразрушающему контролю: Ультразвуковой, магнитотониновый и капиллярный контроль применимы к металлическим компонентам. Они не применяются к уплотнениям из полиуретанового эластомера.
Примечание относительно стандартов твердости: Твердость по Бринеллю (GB/T 231.1) применяется к металлическим компонентам. Твердость по Шору А (ASTM D2240) используется для уплотнений из полиуретанового эластомера.
Информация о заказе
| Атрибут | Ценить |
|---|---|
| Бренд | ЧЖОЮЭ |
| Место происхождения | Шэньян, Ляонин, Китай |
| Срок поставки | Срок поставки: после подтверждения заказа. Срок изготовления на заказ: 20–30 рабочих дней после утверждения чертежа. Срок выполнения рамочного соглашения: 7–10 рабочих дней для зарезервированных заготовок. |
| Способность к поставкам | Подтверждено в соответствии с объемом заказа и производственным графиком. |
| Минимальный объем заказа | 1 штука (в наличии) / 30–50 штук в партии (на заказ) |
| Упаковка | Защита от УФ-излучения + экспортный деревянный ящик или стальная рама |
| Условия доставки | Условия поставки EXW / FOB / CIF / DDP обсуждаются индивидуально. |
| Условия оплаты | Банковский перевод (T/T), аккредитив (L/C) по предъявлению, гарантия торговой сделки Alibaba, условия могут быть согласованы в рамках рамочных соглашений. |
Гарантия
Компания ZHUOYUE предоставляет ограниченную гарантию на комплектные промежуточные валы в сборе от производственных дефектов и несоответствия размеров.
Элемент Гарантийное покрытие Гарантийный период 12 месяцев для изделий, изготовленных по индивидуальному заказу; 6 месяцев для товаров со склада или в соответствии с условиями контракта.
Часто задаваемые вопросы
В: Как мне сделать заказ, если номер оригинальной запчасти отсутствует?
A: Пришлите четкие фотографии изношенного узла с указанием ключевых размеров (диаметр шейки вала, диаметр посадочного места подшипника, размеры шлицов, межосевое расстояние) или отправьте образец по почте. Мы восстановим геометрию и вышлем вам чертеж для проверки перед началом производства.
В: Какой материал вы используете?
A: Конструкционная сталь из легированной стали 42CrMo, соответствие оригиналу детали или чертежу подтверждено. Марка материала и термообработка выбираются в зависимости от варианта нагрузки.
В: Можно ли контролировать посадку между валом и его сопрягаемыми компонентами?
А: Да. Критические посадки обрабатываются с использованием общей базовой системы и измеряются на готовом изделии. Радиальное биение, соосность, посадка по шлицам и допуск на позиционирование регистрируются в контрольном документе.
В: Вы проводите предварительную сборку и обкатку перед отправкой?
А: Да. Изготовленные на заказ узлы предварительно собираются и проходят обкатку под нагрузкой в течение как минимум 2 часов перед отправкой.